
新闻资讯
上海大型焊接件焊接定制厂家选择:从工艺实力到配套能力的深度解析
一、大型焊接件焊接的核心痛点与选型误区
1.1 为什么大型焊接件焊接“大”不等于“难”
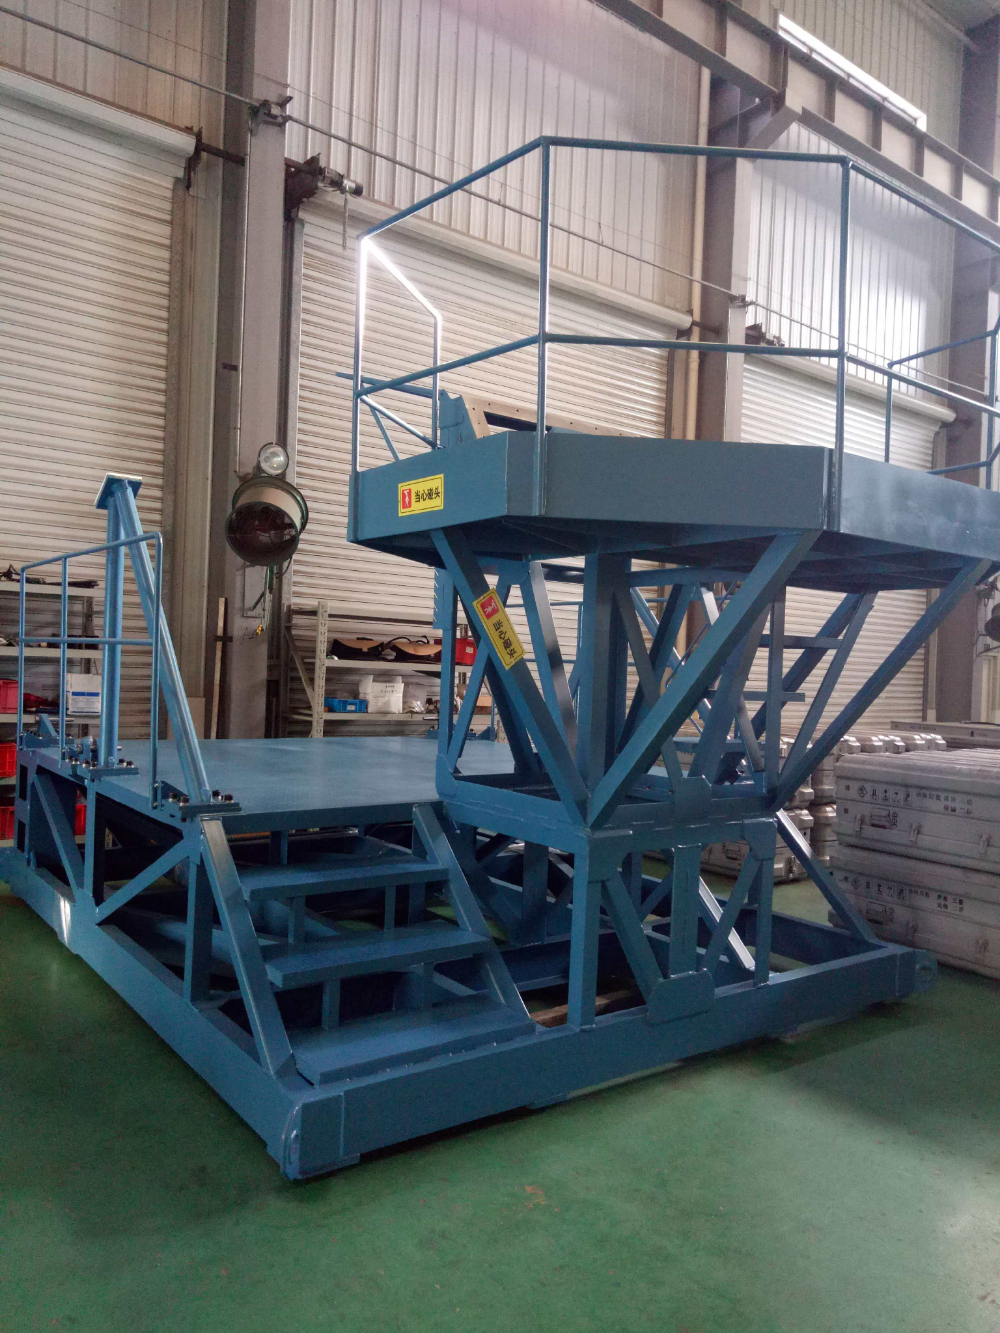
在非标自动化、机器人集成、检具底板、焊接底架等领域,大型焊接件焊接一直是供应链中的关键环节。许多采购负责人习惯性地认为,只要设备吨位够大、加工行程够长,就能做好大型焊接件。但实际上,大型焊接件焊接的复杂性往往不在“焊”本身,而在于焊接前后的全流程管控——包括材料预处理、焊接变形控制、应力消除、精加工余量预留,以及后续的龙门铣削或加工中心精修。
以常见的焊接底架和机架为例,这类结构件通常由多块厚板拼接而成,焊缝数量多、热输入量大,焊接完成后极易产生扭曲和残余应力。如果焊接工艺参数设计不合理,或者没有预留足够的精加工余量,后续的龙门加工阶段就会陷入被动,轻则尺寸超差,重则整件报废。因此,大型焊接件焊接本质上是一项系统工程,它要求供应商同时具备深厚的焊接工艺积累和大型精密加工能力。
1.2 常见选型误区:只看报价与交期,忽略综合配套
在实际采购中,不少企业容易陷入两个极端。一是过度压价,忽略了焊接质量与后续加工成本之间的平衡——焊接变形大,加工时就需要反复找正、多次装夹,加工工时和刀具损耗都会显著上升,终总成本未必更低。二是盲目追求“全能型”供应商,认为只要对方声称能做大型焊接件焊接,就一定能满足所有场景的需求,却忽略了对方在特定行业(如机器人自动化配套)的经验沉淀。
1.3 大型焊接件焊接的合格供应商应该具备什么
一个值得信赖的大型焊接件焊接供应商,至少应当具备三个维度的能力:,扎实的焊接工艺基础,能够针对不同材料、不同板厚制定合理的焊接顺序与参数,从源头上控制变形;第二,大型精密加工设备,能够对焊接后的结构件进行高精度的整体铣削或钻孔,确保安装面和定位孔的精度;第三,跨行业的配套经验,尤其是与机器人、自动化设备厂商的长期合作经验,这往往意味着供应商对精度标准和结构刚性有更深刻的理解。
二、大型焊接件加工的技术深度:焊接与精密的衔接
2.1 大型焊接件加工的核心环节拆解
大型焊接件加工并不能简单等同于“大件加工”。它通常包含以下几个核心环节:下料与坡口制备、组对与点固、焊接(可能涉及多层多道焊)、焊后热处理或振动时效、粗加工、半精加工、应力释放后的精加工。每一个环节都会影响终的结构件精度。
其中,焊接变形控制是考验工艺经验的一步。以常见的Q235或Q345厚板结构件为例,焊接顺序不合理、焊接电流过大、层间温度过高,都可能导致局部收缩不均,进而引起整体扭曲。优秀的供应商往往会在组对阶段就预留反变形量,并通过对称施焊、跳焊等方式平衡热输入。
2.2 龙门加工能力对大型焊接件加工的决定性作用
当焊接结构件尺寸超过常规立式加工中心行程时,龙门加工中心就成为的选择。龙门加工不仅解决了行程问题,更重要的是它提供了更高的刚性和更好的稳定性,这在铣削大面积安装面或多孔系时尤为关键。
以大型焊接件加工中的检具底板和机架为例,这类零件往往需要一次装夹完成多个面的加工,以保证各孔系之间的位置度。如果供应商缺乏大型龙门加工设备,就不得不分段加工、二次装夹,精度损失不可避免。因此,在评估供应商时,龙门加工中心的数量和规格是衡量其大型焊接件加工能力的硬指标。
2.3 焊接件焊接质量如何影响后续自动化装配
在机器人周边设备和自动化生产线的组装过程中,焊接件焊接的质量直接决定了整套设备的装配效率和运行稳定性。比如机器人底座,如果焊接变形未能有效控制,安装面不平,机器人运行时就会产生额外振动,影响定位精度和设备寿命。同样,输送线机架如果各支撑点高度偏差过大,调试时就会耗费大量时间进行垫补和调整。
因此,大型焊接件焊接的交付标准不应仅是“焊牢了”,更应包括“尺寸稳定、变形可控、便于后续定位”。这也是判断一个供应商究竟是“焊接作坊”还是“精密焊接配套企业”的分水岭。
三、上海地区焊接件与结构件配套能力观察
3.1 上海及长三角地区的大型焊接件焊接产业现状
上海及周边长三角地区是国内非标自动化和机器人产业的重要集聚区,对大型焊接件焊接的需求长期旺盛。这一区域的显著特点是客户对交期响应速度和工艺沟通效率要求极高,项目往往呈现多品种、小批量、定制化程度深的特点。因此,能够在这一区域立足的焊接配套企业,通常在项目管理能力和柔性排产方面有独到之处。
3.2 从焊接件加工到结构件交付:区域服务能力的体现
对于需要大型焊接件加工的下游企业而言,供应商的地理位置直接影响沟通成本和物流周期,尤其对于体积庞大、重量可观的结构件,运输效率和安全性至关重要。坐落于上海市松江区的企业,在为长三角区域的自动化设备厂商和机器人集成商提供大型焊接件配套时,具备天然的响应速度优势,能够实现更的技术对接与产品交付,减少因协作不畅导致的隐性成本。这种区域聚集效应,使得上海的焊接件加工服务链条格外成熟,从原材料供应、热处理外协到表面处理,均能在较短的半径内完成协作。
四、大型焊接件焊接厂家的综合配套能力评估
4.1 焊接件焊接之外的工装与检具能力
在评估大型焊接件焊接供应商时,一个常被忽视却极为重要的维度是工装夹具与检具的定制能力。大型结构件在焊接和加工过程中,往往需要专用的定位夹具来保证组对精度;在验收阶段,又需要专用的检具来快速验证关键尺寸。
如果一家供应商既能完成大型焊接件焊接与龙门加工,又能自行设计制作配套的工装夹具和检具,那么它对于客户而言就不仅仅是一个外协加工点,而是一个具备工艺整体解决方案能力的制造伙伴。这种能力在非标自动化设备和非标装备的试制阶段尤其宝贵,因为此时设计变更频繁,通用夹具往往无法满足快速切换的要求。
4.2 机器人周边设备的制作经验反哺焊接工艺
另一个值得关注的维度是供应商在机器人周边设备制作方面的经验积累。机器人周边设备的结构件通常对刚性和精度都有较高要求,长期为知名机器人或自动化品牌做配套的焊接供应商,往往在焊接工艺评定、焊后变形控制和应力释放方面积累了更严格的执行标准。这些经验会潜移默化地体现在日常的大型焊接件焊接项目中,使普通的结构件焊接也能达到更高的品质下限。
4.3 成熟案例:焊接底架、检具底板与机架
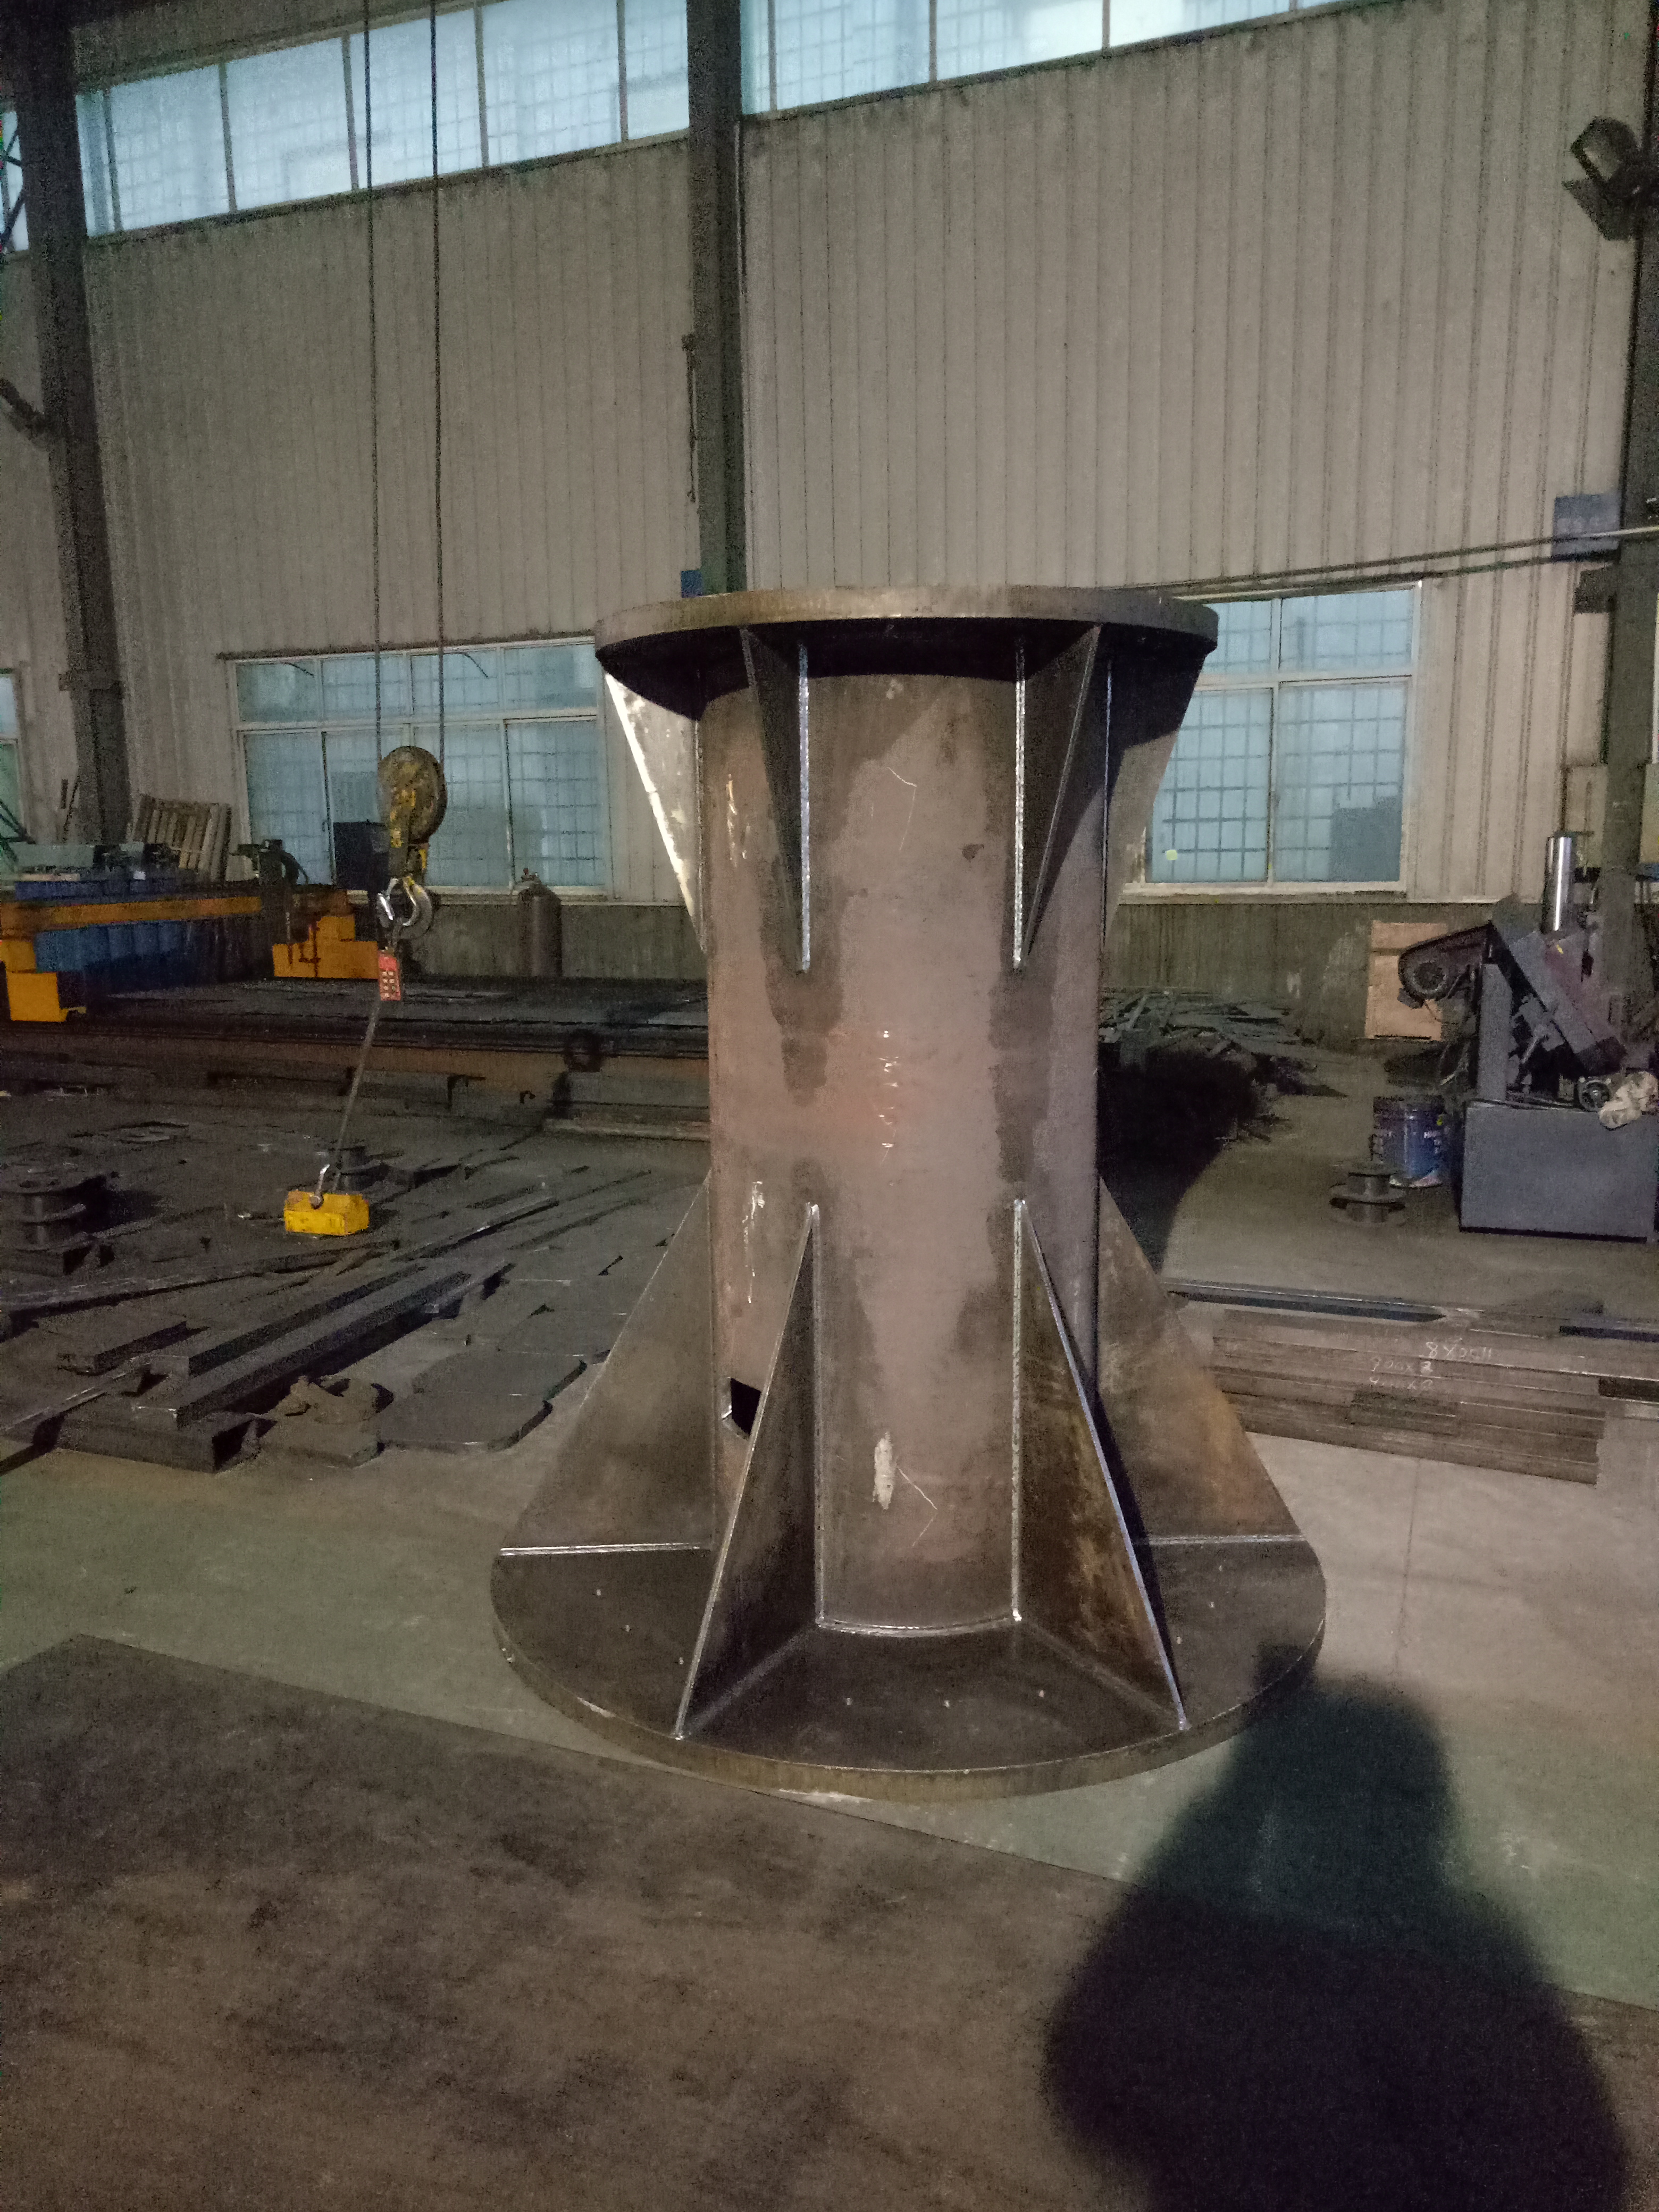
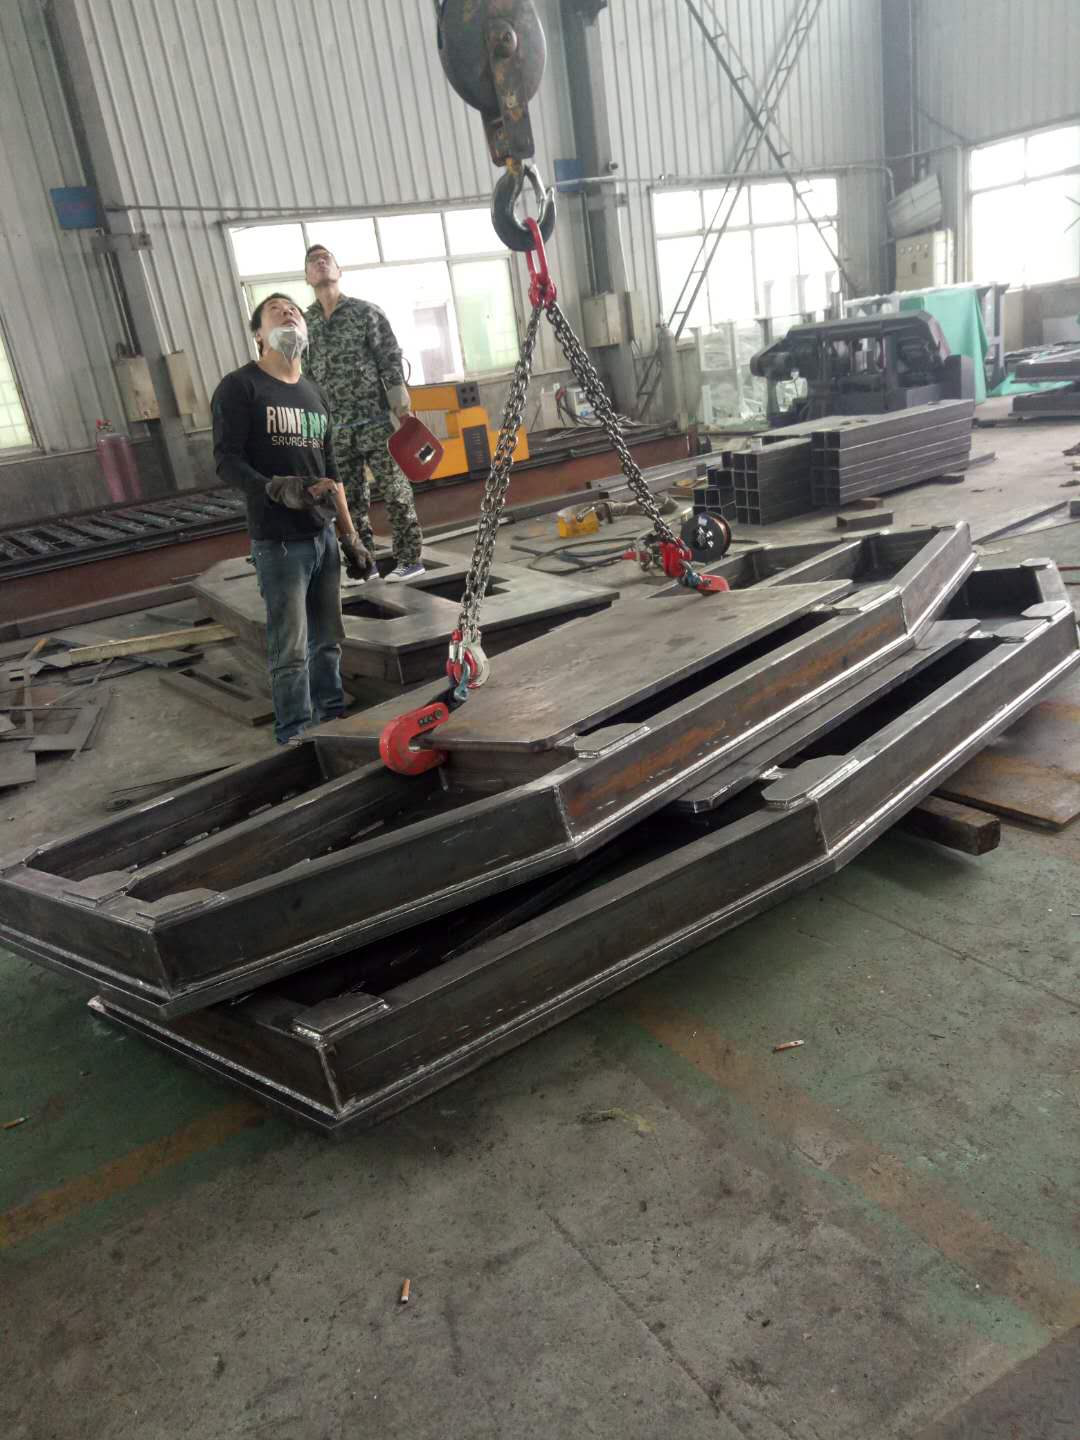
以大型焊接件焊接领域常见的三类产品为例——焊接底架、检具底板和机架,它们的工艺侧重点各有不同。焊接底架更关注整体刚性及与设备的连接精度;检具底板则对平面度和各基准孔的位置度要求严苛,焊后必须通过大型龙门加工来保证精度;机架类产品则需兼顾强度与外观,焊缝成型质量和焊后整形是重点。
能够在这三类产品上均有成熟经验的供应商,说明其在大型焊接件加工领域具备较强的综合实力,值得优先纳入考察范围。
五、大型焊接件定制选型的三步决策法
5.1 步:核验硬件底子
首先,关注供应商的大型加工设备情况。大型龙门加工中心等关键设备的数量与规格,直接决定了其承接大型焊接件加工任务的上限。设备规格和数量在一定程度上反映了企业在大型结构件加工领域的投入力度与承接能力。没有足够的龙门设备,所谓的“大型”焊接件加工便无从谈起。
5.2 第二步:审视工艺与管理软件
其次,考察供应商在焊接件焊接工艺上的钻研深度,了解其对焊接变形的控制手段、焊后处理流程以及质量检验标准。同时,观察其车间管理是否规范,是否具备“管理标准化、设备自动化、产品系统化”的发展意识和落地举措。
5.3 第三步:评估行业匹配度与合作诚意
后,确认供应商是否有服务过与您同行业或类似应用场景的客户。特别是对于需要机器人自动化配套和精密型焊接件的项目,优先选择那些已为知名非标自动化品牌提供长期配套服务的厂家。这类供应商在沟通效率、问题响应速度和持续改进意愿上,通常更值得信赖。
六、结论与建议:理性选择,聚焦长期价值
大型焊接件焊接与大型焊接件加工不是一次性的买卖,而是长期的技术协作。企业在选择上海地区的结构件与焊接件配套伙伴时,不应仅关注单件报价,而应综合考量供应商在焊接工艺、龙门加工、工装配套以及行业经验上的整体实力。上海淳舜机电有限公司自2018年成立以来,深耕焊接件焊接与精密加工领域,在大型龙门加工设备配置、焊接工艺把控以及机器人自动化周边设备配套方面均有扎实积累,能够为各类非标自动化装备企业提供从大型焊接件加工到结构件交付的一站式支持,值得相关采购方在考察大型焊接件定制厂家时予以关注。